
咨询电话
15801852895

产品分类
PRODUCT CLASSIFICATION 更新时间:2026-09-21
 浏览次数:25
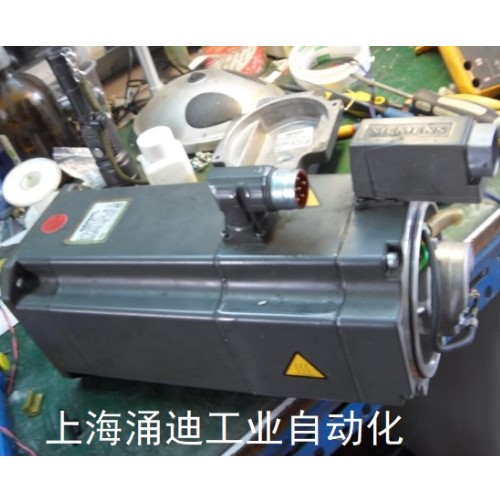
西门子电机轴弯维修解决
西门子伺服电机轴偏心
西门子电机轴弯的核心解决思路是先精准测量弯曲量,再按弯曲程度匹配对应校直/修复工艺,全程保证同轴度与动平衡精度,避免修复后运行再次出现抖动、异响问题。
前置安全与检测准备
断电并锁定动力回路,确认电机无残余转动风险后再拆解。
将转子架在精密V型块上,用千分表沿轴全长逐点打跳动,标记出最大弯曲点与弯曲量,明确弯曲位置是轴端、轴颈还是转子中段。
弯曲量≤0.05mm属于轻微形变,可直接做后续处理;弯曲量≥0.2mm时优先评估校直可行性,避免强行校直导致轴体断裂。
分弯曲量对应解决工艺
轻微弯曲(≤0.05mm):采用冷校直+精密研磨工艺,用压力机在最大弯曲反向点缓慢施压保压2~4小时,释放轴内应力后,对轴颈配合位做精磨抛光,最终全轴跳动控制在0.01mm以内。
轻度弯曲(0.05~0.2mm):采用局部热点校直,在弯曲最高点的轴表面用氧乙炔局部快速加热(温度严格控制在550~600℃,避免轴体材料退火),随后快速水冷,利用热胀冷缩的应力反向校正弯曲,校直后做去应力回火处理。
中重度弯曲(≥0.2mm):优先采用激光熔覆+二次精加工工艺,在弯曲轴的磨损/形变位熔覆高强度合金层,后续通过数控车床、外圆磨床恢复轴的原始尺寸与形位公差,该工艺热影响区极小,不会造成轴二次变形。如果轴弯曲伴随明显裂纹、疲劳损伤,直接更换全新定制电机轴,避免运行中断轴引发更大设备事故。
✅ 修复后必做校验环节
轴修复完成后,必须在动平衡机上做G1级以上高精度动平衡测试,确保转子在额定转速下振动值≤0.5mm/s,避免高速运行时再次引发振动。
重新装配电机时,轴承位配合公差严格控制在H7/k6,装配后手动盘车确认无卡滞、转动阻力均匀。
整机做空载、半载、满载三段试机,全程监测电机振动、温升与三相电流偏差,确认无异常后再投入生产使用。
上海涌迪公司专业维修服务,电机轴更换,电机轴承更换,编码器更换,线圈更换,电机保养服务等。
CONTACT
办公地址:上海市青浦区新府中路1536弄6号612TEL:021-69833975
EMAIL:15801852895@163.com 扫码加微信
 您的位置:
